


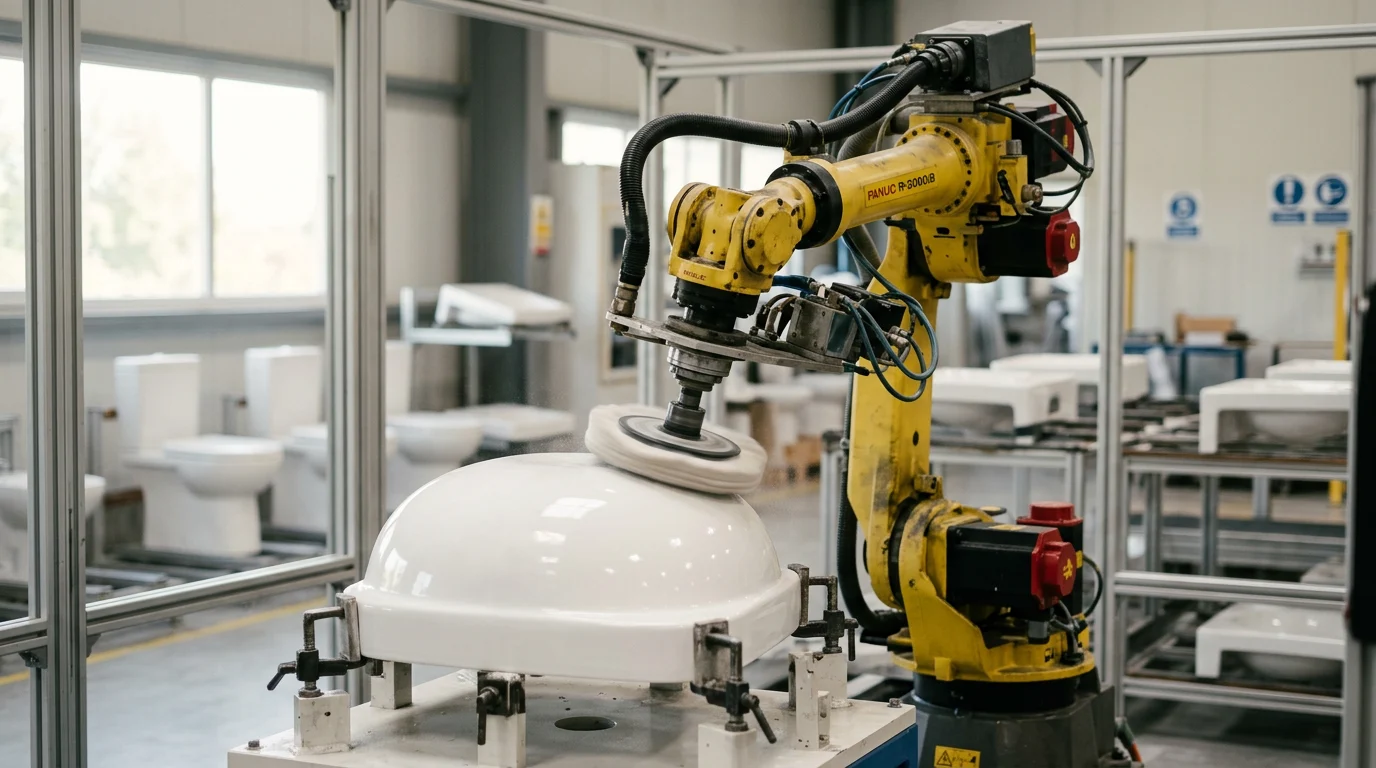
Lớp hoàn thiện vòi nước hoàn hảo không chỉ là vấn đề thẩm mỹ; đó là một kết quả sản xuất có thể đo lường được, ảnh hưởng đến chất lượng mạ, nhận diện thương hiệu và năng suất. Đối với các phụ kiện vệ sinh bằng kim loại, phương pháp đánh bóng thủ công truyền thống từ lâu đã mang lại độ sáng bóng cuối cùng, nhưng nó cũng dẫn đến kết quả không ổn định, phụ thuộc nhiều vào nhân công, tiềm ẩn rủi ro về mặt an toàn lao động và áp lực tuân thủ ngày càng tăng. Tự động hóa đang thay đổi phương trình đó. Bằng cách biến các công đoạn mài, đánh bóng và làm mịn thành các quy trình được kiểm soát và lặp lại, được hỗ trợ bởi kiểm soát lực, chiến lược dụng cụ và kỷ luật đúc ở khâu đầu. Bài viết này xem xét robot đánh bóng tạo ra giá trị mạnh nhất ở đâu, kỹ năng thủ công vẫn còn quan trọng ở đâu và các nhà sản xuất có thể lập kế hoạch chuyển đổi như thế nào mà không ảnh hưởng đến chất lượng bề mặt hoặc tính linh hoạt trong sản xuất.
Tại sao tự động hóa việc đánh bóng thiết bị vệ sinh lại quan trọng?
Trong khi thuật ngữ "thiết bị vệ sinh" trên phạm vi quốc tế dùng để chỉ các thiết bị phòng tắm bằng gốm sứ, thì trong bối cảnh hoàn thiện bề mặt, thuật ngữ này thường bao gồm cả các phụ kiện vệ sinh bằng kim loại và phần cứng đường ống đi kèm. Bài viết này tập trung nghiêm ngặt vào việc tự động hóa các bộ phận kim loại quan trọng này. Việc sản xuất các thiết bị kim loại này—chẳng hạn như vòi nước bằng đồng thau, hợp kim kẽm và thép không gỉ—đòi hỏi các yêu cầu thẩm mỹ khắt khe. Đối với những sản phẩm này, sự hoàn hảo về mặt hình thức quyết định trực tiếp giá trị thị trường. Trong quá khứ, để đạt được bề mặt bóng như gương cần rất nhiều công sức thủ công để mài, đánh bóng và làm mịn các bề mặt cong phức tạp. Tuy nhiên, khi dung sai sản xuất toàn cầu ngày càng chặt chẽ và quy mô sản xuất tăng lên, việc phụ thuộc vào đánh bóng thủ công đã trở thành một nút thắt cổ chai đáng kể. Tự động hóa hiện đại đại diện cho một bước tiến quan trọng, chuyển ngành công nghiệp từ một quy trình thủ công, có tính biến động cao sang một hoạt động sản xuất có thể dự đoán được, dựa trên dữ liệu.
Hoàn thiện bề mặt tự động Điều này rất cần thiết để duy trì độ nhám bề mặt nhất quán. Mạ điện cao cấp thường yêu cầu giá trị Ra phải nhỏ hơn 0,2 µm. Quan trọng hơn, sự thành công này phụ thuộc vào việc kiểm soát quy trình ở giai đoạn đầu. Không giống như con người giàu kinh nghiệm, quá trình đánh bóng tự động không thể tự động thích ứng với độ xốp thay đổi, bavia không đồng nhất hoặc sai lệch kích thước trong vật đúc thô. Do đó, đúc thượng nguồn chất lượng cao, có thể lặp lại Đây là điều kiện tiên quyết tuyệt đối. Chỉ khi đó, tự động hóa mới có thể giảm thiểu hiệu quả chi phí và rủi ro ngày càng tăng liên quan đến phương pháp đánh bóng thủ công truyền thống.
Lập kế hoạch lao động và tác động đến lực lượng lao động
Yếu tố chiến lược cấp thiết nhất để tự động hóa các dây chuyền đánh bóng là sự thay đổi trong bối cảnh lao động công nghiệp. Việc đánh bóng thủ công gây mệt mỏi về mặt công thái học và khiến người lao động phải đối mặt với những nguy cơ đáng kể về sức khỏe nghề nghiệp, bao gồm chấn thương do rung động và bụi mịn trong không khí. Khi các khung pháp lý từ các cơ quan như... Tổ chức Tiêu chuẩn hóa Quốc tế (Cụ thể là thông qua các tiêu chuẩn như ISO 45001), cùng với các cơ quan quản lý an toàn lao động như OSHA và EU-OSHA, ngày càng chú trọng đến an toàn lao động và kiểm soát môi trường, khiến việc duy trì các bộ phận đánh bóng thủ công quy mô lớn trở thành một gánh nặng.
Bằng cách triển khai các dây chuyền đánh bóng tự động bằng robot, các nhà sản xuất thiết bị vệ sinh thường có thể giảm từ 60% đến 80% nhu cầu nhân công đánh bóng trực tiếp trên mỗi dây chuyền sản xuất. Việc giảm thiểu này giúp doanh nghiệp tránh được tình trạng thiếu hụt lao động lành nghề trầm trọng và cho phép các nhà quản lý cơ sở sản xuất tái sử dụng nguồn nhân lực cho các công việc kiểm tra chất lượng cao, lập trình máy móc và bảo trì phòng ngừa – những vai trò mang lại giá trị hệ thống lớn hơn cho hoạt động sản xuất.
Nơi mà việc đánh bóng thủ công vẫn còn quan trọng
Mặc dù công nghệ robot đã phát triển nhanh chóng, việc đánh bóng thủ công vẫn giữ vị trí chiến lược trong một số kịch bản sản xuất cụ thể. Hệ thống tự động hoạt động hiệu quả trong môi trường sản xuất khối lượng lớn, đòi hỏi tính lặp lại cao, nhưng lại gặp khó khăn về mặt kinh tế đối với các dây chuyền sản xuất có khối lượng cực thấp. Đối với các lô sản xuất dưới 500 đơn vị mỗi năm, thời gian lập trình và chi phí dụng cụ gắn đầu cánh tay robot (EOAT) tùy chỉnh cho các dòng sản phẩm hỗn hợp thường vượt quá khoản tiết kiệm chi phí nhân công.
Ngoài những hạn chế về kinh tế do sản lượng thấp, tự động hóa còn tạo ra những giới hạn vật lý đối với các chi tiết kiến trúc được thiết kế riêng biệt. Một số thiết kế cũ có các đường cắt bên ngoài cực kỳ sắc nhọn mà các bánh xe đánh bóng robot tiêu chuẩn không thể tiếp cận được mà không va chạm với chi tiết. Cuối cùng, nhiều bề mặt siêu bóng vẫn cần một bước đánh bóng thủ công nhẹ cuối cùng. Các cảm biến lực-mô-men xoắn hiện nay, mặc dù rất tiên tiến, vẫn không thể hoàn toàn mô phỏng phản hồi xúc giác của con người khi thực hiện các điều chỉnh nhỏ cần thiết để đạt được độ bóng hoàn hảo như gương. Trong những ứng dụng đặc thù này, khả năng tư duy không gian linh hoạt của một người thợ thủ công giàu kinh nghiệm vẫn là không thể thiếu.
Những gì mà hệ thống tự động đánh bóng thiết bị vệ sinh bao gồm
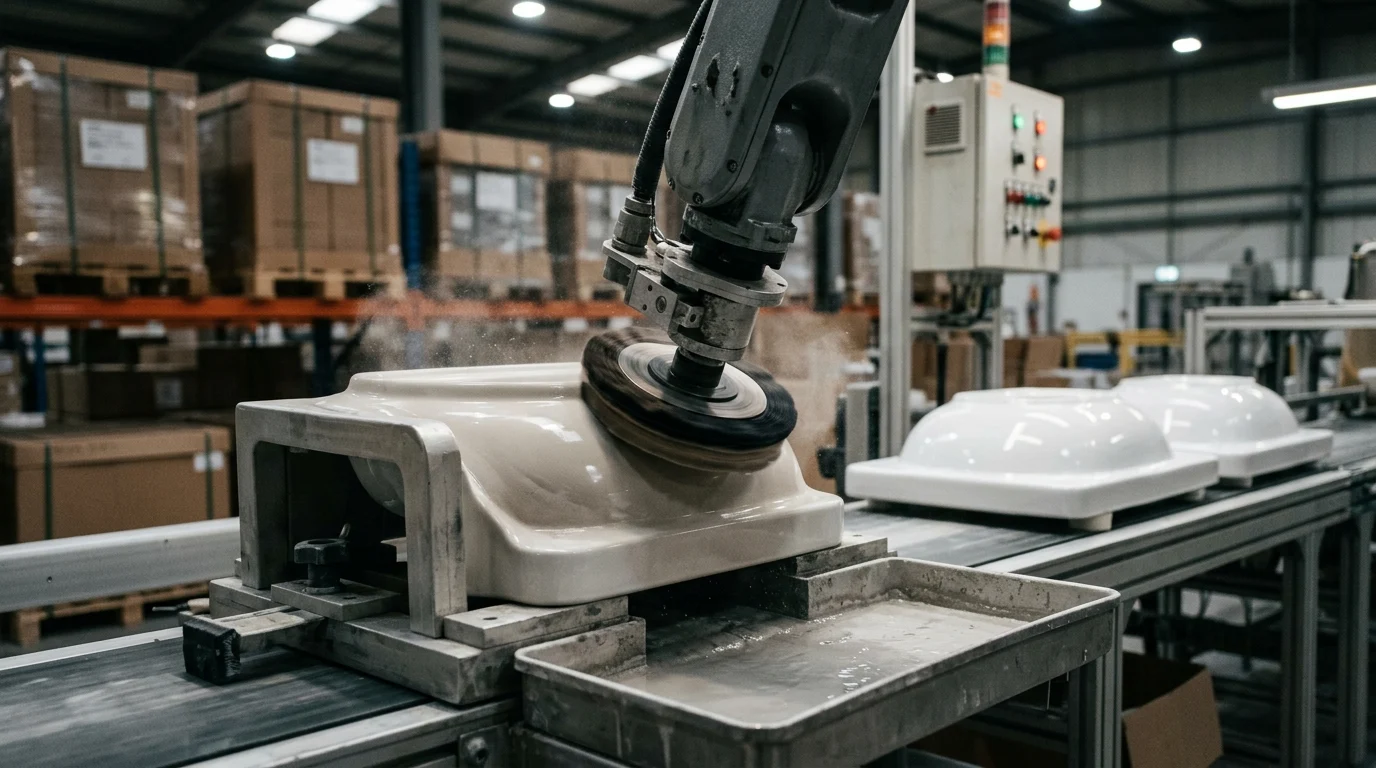
Để hiểu được phạm vi tự động hóa đánh bóng cho các thiết bị đường ống, cần phải phân loại các công nghệ hiện có dựa trên mức độ can thiệp của con người và độ phức tạp về động học. Đối với các thiết bị kim loại, phạm vi hoàn thiện bề mặt bao gồm mọi thứ từ các máy móc hỗ trợ cơ khí cơ bản đến các hệ thống robot đa trục tiên tiến có khả năng tự động bù dụng cụ.
Đánh bóng thủ công, bán tự động và hoàn toàn tự động
Quá trình đánh bóng các thiết bị vệ sinh bằng kim loại có thể được phân loại thành ba cấp độ vận hành khác nhau. Đánh bóng thủ công hoàn toàn dựa vào người vận hành, họ dùng tay ấn phôi vào bánh mài đang quay. Đánh bóng bán tự động mang lại sự nhất quán về mặt cơ học, thường sử dụng bàn xoay hoặc máy dẫn động bằng cam, trong đó người vận hành đặt phôi vào, nhưng máy sẽ thực hiện chu trình đánh bóng cố định. Đánh bóng hoàn toàn tự động sử dụng robot công nghiệp 6 trục hoặc 7 trục tích hợp với hệ thống phân phối chất mài mòn tiên tiến và cảm biến lực-mô-men xoắn để xử lý toàn bộ quy trình mà không cần sự can thiệp của con người.
| Phương pháp đánh bóng | Sản lượng tiêu biểu (Đơn vị/giờ) | Tỷ lệ lỗi trung bình | Tính linh hoạt của công cụ |
|---|---|---|---|
| Thủ công | 15 - 25 | 10% - 15% | Rất cao |
| Bán tự động | 40 - 60 | 4% - 8% | Vừa phải |
| Hoàn toàn tự động | 80 - 120 | Thấp đến trung bình |
Lưu ý: Tỷ lệ sản lượng và tỷ lệ lỗi thay đổi đáng kể tùy thuộc vào quốc gia, chủng loại sản phẩm và chất lượng vật đúc đầu vào. Tỷ lệ lỗi
Như đã thể hiện trong phần so sánh, các hệ thống tự động hoàn toàn giúp tăng năng suất đáng kể và giảm thiểu lỗi, mặc dù chúng đòi hỏi đầu tư kỹ thuật ban đầu đáng kể để đáp ứng việc thay đổi sản phẩm.
Hình dạng sản phẩm phức tạp và các vùng bề mặt khó xử lý
Các thiết bị vệ sinh, đặc biệt là vòi nước hiện đại Các chi tiết như vòi hoa sen và đầu vòi sen nổi tiếng với hình dạng hình học phức tạp. Những đường cong bất đối xứng uốn lượn, các cạnh chuyển tiếp sắc nhọn và bán kính bên trong nhỏ hẹp tạo ra những thách thức đáng kể trong việc duy trì sự tiếp xúc mài mòn nhất quán. Nếu bánh mài dừng lại quá lâu trên một cạnh sắc nhọn dù chỉ một phần nhỏ của giây, nó có thể làm thay đổi hình dạng hình học, dẫn đến sản phẩm bị loại bỏ.
Tự động hóa giúp xử lý các khu vực khó khăn này thông qua việc sử dụng phần mềm Lập trình ngoại tuyến (OLP) và các thiết bị kiểm tra tuân thủ chủ động. OLP cho phép các kỹ sư mô phỏng toàn bộ đường chạy dao trong môi trường ảo, đảm bảo độ lệch đường chạy dao được giữ trong phạm vi dung sai nghiêm ngặt là +/- 0,1 mm. Mức độ chính xác này đảm bảo rằng ngay cả những vùng bề mặt khó nhất cũng nhận được xử lý mài mòn đồng đều mà không làm ảnh hưởng đến hình dạng cơ bản của vật đúc.
Cách so sánh các phương pháp đánh bóng
Việc lựa chọn phương pháp đánh bóng tối ưu đòi hỏi phải đánh giá nghiêm ngặt, dựa trên dữ liệu về khả năng hiện tại của nhà máy so với mục tiêu sản xuất trong tương lai. So sánh các phương pháp này không chỉ đơn thuần là so sánh số lượng sản phẩm mỗi giờ; nó đòi hỏi một đánh giá toàn diện về tính ổn định của quy trình, hiệu quả sử dụng vật tư tiêu hao và lợi nhuận tài chính dài hạn.
Tiêu chí đánh giá chính
Khi đánh giá các phương pháp đánh bóng, các kỹ sư phải ưu tiên tính nhất quán, năng suất và giảm thiểu phế phẩm. Trong các thao tác thủ công, sự mệt mỏi chắc chắn sẽ làm giảm tính nhất quán khi ca làm việc diễn ra, dẫn đến chất lượng bề mặt không đồng đều. Hệ thống tự động loại bỏ sự không đồng đều này, hoạt động với độ chính xác như nhau ở đầu và cuối chu kỳ sản xuất.
Một chỉ số đánh giá quan trọng là tỷ lệ sản phẩm đạt chất lượng ngay lần đầu (FPY). Các dây chuyền tự động thường hướng đến tỷ lệ FPY tối ưu trên 98% đối với các hình dạng tiêu chuẩn, giúp giảm thiểu hiệu quả tỷ lệ sản phẩm lỗi cao thường thấy ở các bộ phận thủ công, vốn ảnh hưởng nghiêm trọng đến hiệu quả mạ điện ở các công đoạn tiếp theo. Bằng cách ổn định tỷ lệ FPY, các nhà sản xuất tránh được chi phí phát sinh do làm lại và tối ưu hóa quy trình sản xuất tổng thể.
Vật liệu mài mòn, áp suất dụng cụ và kiểm soát quy trình
Cốt lõi của bất kỳ quy trình đánh bóng thành công nào nằm ở sự tương tác giữa vật liệu mài mòn và bề mặt kim loại. Trong các thiết lập thủ công, người vận hành dựa vào trực giác để điều chỉnh áp lực dụng cụ khi bánh mài mòn bị mòn. Các hệ thống tự động thay thế trực giác này bằng công nghệ điều khiển lực chủ động.
Các hệ thống robot sử dụng cảm biến lực-mô-men xoắn được gắn trên cổ tay robot hoặc trục đánh bóng. Các cảm biến này tự động điều chỉnh vị trí của robot để duy trì lực tiếp xúc không đổi, thường dao động từ 20 đến 50 Newton, tùy thuộc vào hợp kim và chất mài mòn cụ thể. Điều quan trọng cần lưu ý là đồng thau, hợp kim kẽm và thép không gỉ có độ cứng và đặc tính nhiệt khác nhau. Điều này có nghĩa là công suất trục chính, lựa chọn chất mài mòn và lực tiếp xúc của robot cần được hiệu chỉnh riêng cho từng loại vật liệu chứ không phải theo phương pháp chung. Quá trình kiểm soát liên tục, được hiệu chỉnh theo vật liệu này đảm bảo loại bỏ vật liệu đồng đều và kéo dài tuổi thọ của dây đai và bánh mài bằng cách ngăn ngừa sự mài mòn quá mức và không đồng đều.
Các yếu tố chi phí và lợi tức đầu tư
Việc so sánh hiệu quả tài chính giữa quy trình đánh bóng thủ công và tự động phụ thuộc vào việc phân tích Chi phí đầu tư (CapEx) so với Chi phí vận hành dài hạn (OpEx). Mặc dù các dây chuyền robot đòi hỏi vốn đầu tư ban đầu đáng kể, khả năng tối ưu hóa việc sử dụng vật tư tiêu hao và cắt giảm chi phí nhân công đã làm thay đổi căn bản mô hình kinh tế.
| Yếu tố chi phí | Đánh bóng thủ công | Đánh bóng hoàn toàn tự động |
|---|---|---|
| Chi phí đầu tư ước tính | Giá thấp (2.000 - 5.000 đô la/trạm) | Cao (150.000 - 350.000 USD/ô tô) |
| Tiêu hao chất mài mòn | Cao (Áp suất không ổn định) | Tối ưu hóa (Điều khiển lực-mô-men xoắn) |
| Chi phí lao động (Chi phí hoạt động) | Cao (tùy thuộc vào chênh lệch giá lao động khu vực và mức lương đầy đủ) | Thấp (1 người giám sát cho 3-4 ô) |
| Chi phí làm lại và phế phẩm | Cao (tỷ lệ từ chối 10-15%) | Tối thiểu (Mục tiêu |
Đối với một nhà sản xuất quy mô vừa đến lớn điển hình hoạt động theo cấu trúc hai ca, thời gian hoàn vốn (ROI) cho một dây chuyền đánh bóng hoàn toàn tự động thường nằm trong khoảng từ 18 đến 36 tháng. Tuy nhiên, mốc thời gian này có thể bị thay đổi đáng kể bởi các chi phí tự động hóa ẩn. Việc tích hợp hệ thống, cấp phép phần mềm, bảo trì phòng ngừa và phụ tùng thay thế đều đòi hỏi vốn đầu tư liên tục. Thời gian hoàn vốn thực tế thay đổi đáng kể dựa trên các yếu tố này, cùng với mức lương lao động theo khu vực, cơ cấu sản phẩm cụ thể và sự giảm thiểu phế phẩm thu được.
Cách chuyển đổi sang quy trình đánh bóng tự động
Việc chuyển đổi từ một xưởng đúc truyền thống, chủ yếu sử dụng thao tác thủ công, sang một bộ phận hoàn thiện tự động hóa là một dự án kỹ thuật phức tạp. Nó đòi hỏi kế hoạch tỉ mỉ, đánh giá chính xác hoạt động hiện tại và một phương pháp tiếp cận có cấu trúc để tích hợp thiết bị nhằm tránh gián đoạn sản xuất.
Kiểm toán các lỗi, thời gian chu kỳ sản xuất và sử dụng lao động
Quá trình chuyển đổi bắt đầu bằng việc kiểm tra toàn diện quy trình thủ công hiện có. Các nhà sản xuất phải định lượng các loại lỗi hiện tại, xác định chính xác những khó khăn mà người vận hành gặp phải với các hình dạng cụ thể. Đồng thời, việc kiểm tra thời gian chu kỳ sản xuất (takt time) là rất cần thiết để thiết lập các tiêu chuẩn hiệu suất.
Ví dụ, nếu một người vận hành thủ công cần trung bình 180 giây để hoàn thành một quy trình đánh bóng nhiều bước trên một Thân vòi bằng đồng thau tiêu chuẩnNhóm kỹ thuật sẽ sử dụng cơ sở dữ liệu này để thiết kế một dây chuyền tự động có khả năng giảm thời gian chu kỳ xuống còn 45 giây thông qua các thao tác đồng thời và tối ưu hóa quỹ đạo đường chạy dao.
Thông số kỹ thuật thiết bị chính
Việc lựa chọn thiết bị phù hợp là rất quan trọng để xử lý các chi tiết đúc nặng và các hợp kim đặc biệt được sử dụng trong thiết bị vệ sinh. Tải trọng của robot và thông số kỹ thuật của trục đánh bóng phải phù hợp với trọng lượng của các chi tiết và tốc độ loại bỏ vật liệu yêu cầu.
Robot công nghiệp thường yêu cầu khả năng chịu tải từ 20 đến 50 kg để hoạt động. vật đúc bằng đồng thau nặng hoặc thao tác với các dụng cụ mài mòn lớn. Mức đánh giá này thường dành cho các bộ phận lắp ghép nhiều chi tiết hoặc các đồ gá giữ nặng chứ không phải chỉ một thân vòi nước đơn lẻ. Hơn nữa, trục đánh bóng phải cung cấp đủ mô-men xoắn để tránh bị kẹt khi chịu tải. Tùy thuộc vào độ cứng của kim loại, điều này thường yêu cầu công suất trục từ 5 đến 15 kW. Việc lựa chọn thiết bị dưới các ngưỡng này sẽ dẫn đến rung động quá mức, bề mặt hoàn thiện kém và mài mòn cơ học nhanh hơn.
Vận hành thử, kiểm định và đào tạo người vận hành
Giai đoạn cuối cùng của quá trình chuyển đổi bao gồm Kiểm tra Chấp nhận tại Nhà máy (FAT) và Kiểm tra Chấp nhận tại Địa điểm (SAT) nghiêm ngặt, cùng với việc thích ứng của lực lượng lao động. Việc xác thực đường đi và kiểm tra Ra ban đầu thường bắt đầu trong giai đoạn FAT tại cơ sở của nhà tích hợp. Sau khi giao hàng, việc vận hành một dây chuyền tự động yêu cầu giai đoạn SAT kéo dài từ 4 đến 6 tuần, trong đó các kỹ sư tinh chỉnh đường đi của robot, điều chỉnh tốc độ phân phối chất mài mòn và xác minh rằng bề mặt hoàn thiện đáp ứng các yêu cầu mạ điện cao cấp cụ thể trong môi trường sản xuất thực tế.
Việc đào tạo người vận hành cũng quan trọng không kém. Mặc dù tự động hóa giúp giảm đáng kể số lượng nhân công đánh bóng, nhưng quá trình chuyển đổi thành công nhất diễn ra khi các nhà sản xuất lựa chọn giữ lại và nâng cao kỹ năng cho những người đánh bóng thủ công giỏi nhất của họ để trở thành người vận hành robot. Những người này có sự hiểu biết trực quan về hình dạng và đặc tính của kim loại, khiến họ trở thành ứng cử viên lý tưởng để giám sát các dây chuyền tự động, quản lý việc bù hao mòn dụng cụ và đảm bảo sự ổn định lâu dài của quy trình.
Cách lựa chọn chiến lược tự động hóa phù hợp
Áp dụng tự động hóa không phải là một quyết định nhị phân giữa hệ thống hoàn toàn thủ công hoặc hệ thống hoàn toàn robot. Các nhà sản xuất thiết bị đường ống nước phải điều chỉnh chiến lược tự động hóa của họ phù hợp với chủng loại sản phẩm cụ thể, cơ sở hạ tầng nhà máy và các quy định tuân thủ của khu vực để đảm bảo triển khai bền vững và có lợi nhuận.
Khi nào bán tự động hóa là lựa chọn tốt hơn?
Hệ thống robot tự động 6 trục hoàn toàn lý tưởng cho môi trường sản xuất số lượng lớn, ít chủng loại sản phẩm. Tuy nhiên, đối với các nhà sản xuất có danh mục sản phẩm đa dạng, số lượng trung bình—nơi các dây chuyền sản xuất thường xuyên thay đổi—tự động hóa bán phần thường mang lại sự cân bằng vận hành tốt hơn.
Máy đánh bóng CNC bán tự động hoặc bàn xoay lập trình mang lại thời gian thiết lập nhanh hơn và tính linh hoạt cao hơn. Nếu một cơ sở yêu cầu thay đổi sản phẩm thường xuyên trong vòng chưa đầy 15 phút, chiến lược bán tự động sẽ cung cấp sự nhất quán cơ học cần thiết mà không cần đến chi phí lập trình phức tạp như các hệ thống động học robot phức tạp.
Tiêu chuẩn chất lượng, tuân thủ và bố trí nhà máy
Chiến lược tự động hóa được lựa chọn cũng phải tính đến các quy định nghiêm ngặt về môi trường và các hạn chế về không gian vật lý. Quá trình đánh bóng tự động tạo ra bụi kim loại có nồng độ cao, đòi hỏi hệ thống hút bụi mạnh mẽ.
Những điểm chính cần ghi nhớ
- Sử dụng tự động hóa đánh bóng cho sản xuất phụ kiện vệ sinh số lượng lớn, nơi yêu cầu về hình dạng nhất quán và bề mặt lặp lại là điều cần thiết để đầu tư vào lập trình robot và dụng cụ.
- Kiểm soát chất lượng sản phẩm đúc ở giai đoạn đầu trước khi tự động hóa, vì độ rỗ, bavia thừa và sự biến đổi kích thước có thể ngăn cản robot đạt được kết quả đánh bóng ổn định.
- Mục tiêu là đạt độ nhám bề mặt dưới Ra 0,2 µm khi chuẩn bị các thiết bị vệ sinh bằng kim loại cao cấp cho các ứng dụng mạ điện cao cấp.
- Kế hoạch thay đổi nhân lực xoay quanh việc giảm từ 60% đến 80% lao động trực tiếp cho công đoạn đánh bóng trên mỗi dây chuyền, với việc điều chuyển các công nhân vận hành sang các công việc kiểm tra, lập trình và bảo trì phòng ngừa.
- Giữ lại công đoạn đánh bóng thủ công chọn lọc cho các lô hàng dưới 500 sản phẩm mỗi năm, các chi tiết khó tiếp cận, các thiết kế riêng biệt và công đoạn hoàn thiện bề mặt bóng như gương cuối cùng.
Câu hỏi thường gặp
Tự động hóa việc đánh bóng thiết bị vệ sinh được áp dụng cho những lĩnh vực nào?
Trong khâu hoàn thiện bề mặt, phương pháp này chủ yếu áp dụng cho các phụ kiện vệ sinh bằng kim loại như vòi nước, các bộ phận bằng đồng thau, các bộ phận hợp kim kẽm và các phụ kiện đường ống bằng thép không gỉ, chứ không phải các thiết bị bằng gốm sứ.
Tại sao việc đánh bóng tự động trước khi mạ điện lại quan trọng?
Mạ điện cao cấp thường yêu cầu bề mặt cực kỳ đồng nhất, thường có độ nhám dưới Ra 0,2 µm. Mài và đánh bóng bằng robot giúp kiểm soát độ nhám bề mặt và giảm các khuyết tật có thể nhìn thấy sau khi mạ.
Robot đánh bóng có thể thay thế hoàn toàn việc đánh bóng bằng tay không?
Không phải lúc nào cũng vậy. Robot mạnh nhất trong sản xuất lặp đi lặp lại với số lượng lớn, trong khi việc đánh bóng bằng tay vẫn có thể cần thiết đối với số lượng rất ít, các chi tiết phức tạp, thiết kế cũ hoặc các công đoạn hoàn thiện cuối cùng để đạt được độ bóng như gương.
Dây chuyền đánh bóng tự động bằng robot có thể giảm thiểu bao nhiêu nhân công?
Một hệ thống đánh bóng tự động được lên kế hoạch tốt thường có thể giảm nhu cầu lao động trực tiếp cho công đoạn đánh bóng khoảng 60% đến 80% trên mỗi dây chuyền sản xuất, đồng thời chuyển hướng công nhân sang các vai trò kiểm tra, lập trình và bảo trì.
Cần kiểm soát những yếu tố nào trước khi tự động hóa quy trình đánh bóng thiết bị vệ sinh?
Chất lượng sản phẩm đúc ở giai đoạn đầu phải đảm bảo tính nhất quán. Độ rỗ, bavia và sự biến đổi kích thước có thể làm giảm tính nhất quán của robot vì hệ thống tự động không thể bù đắp cho những khuyết tật khó lường như một người vận hành lành nghề.